알루미늄 합금은 비중이 약 2.72로 낮고, 강도와 성형성, 전기·열 전도성 등 여러 특성 덕분에 산업 분야에서 널리 사용됩니다. 구체적인 성능은 합금과 열처리 상태에 따라 다릅니다.
이 글에서는 알루미늄 가공 부품의 디버링과 표면 평활화 사례를 살펴봅니다. 가공 흔적과 모서리 버를 줄이는 공정을 소개합니다.
1. 표면 처리 전 부품 상태
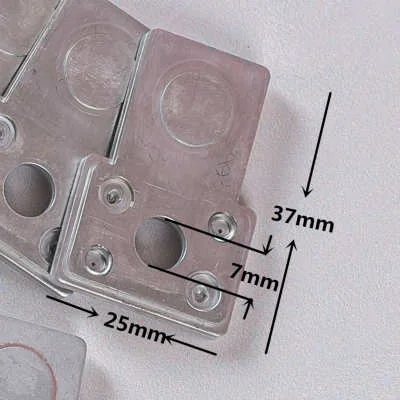 | 소재알루미늄 합금 6061 외관: 처리 전 부품에는 가공 흔적이 있고, 손으로 만지면 표면이 거칠게 느껴집니다. 표면에 기름이 남아 있어 부품끼리 달라붙을 수 있습니다. 형상: 알루미늄 부품은 비교적 단순한 형상입니다. 다만 7 mm 구멍이 있어, 원문에서는 사면체형 연마재로 구멍 주변의 버를 처리하는 예를 제시합니다. 실제 구멍 안쪽까지 연마재가 들어가는지는 시험해야 합니다. 크기: 37 mm × 25 mm, 두께 2 mm 표면 처리 전 공정: 기계 가공 후속 공정: 아노다이징(양극산화) |
2. 부품 표면 요구사항
- 부품을 손상시키지 않으면서 표면 평활화
- 부품 표면의 기름과 오염 제거
- 아노다이징 요구사항에 맞는 낮은 Ra 표면 거칠기
- 가공 흔적 완화 또는 제거
- 모서리 버 제거와 모서리 라운딩
3. 부품 처리 방법
| 단계 | (1) 연마 | (2) 건조 |
| 장비 | 원심 디스크 마감기 | 진동 건조기 또는 원심 건조기 |
| 텀블링 속도 | 50/60 Hz (원문은 전속 운전을 기재) | |
| 연마재 유형 | 플라스틱 연마재 TET/원뿔형, 경절삭용 | |
| 연마재 대 부품 비율 | 3:1 | |
| 컴파운드 유형 | LC-13, pH 8 (약한 연마 컴파운드; 공급사 기재) | |
| 수위 | 원문: 적재물을 간신히 덮는 수준 | |
| 텀블링 시간 | 30분(원문 사례) | 10~20분(원문 사례) |
| 참고 | 부품이 서로 달라붙는 현상을 줄이기 위해 점착 방지제를 추가하는 방안을 제안합니다. 제품 호환성과 공정 필요성을 확인하세요. |
공정 예시 적용 전 확인 사항
아래 수치는 원문 공급사가 소개한 특정 6061 알루미늄 부품의 시험 예시입니다. 다른 부품에 그대로 적용하는 표준 레시피가 아니며, 장비 설명서·부품 도면·후속 아노다이징 사양과 샘플 결과를 기준으로 설정해야 합니다.
- 속도와 시간
50/60 Hz 전속, 연마 30분, 건조 10~20분은 원문 사례값입니다. 실제 전원 주파수·장비 설정, 부품 적재량, 처리 후 수분 기준을 확인하세요.
- 매체와 혼합 비율
플라스틱 TET/원뿔형 매체 및 3:1 비율 표기는 원문 기재값입니다. 비율의 기준(부피/중량), 유효 용량과 부품 간 충돌·구멍 내 매체 걸림을 확인하고 샘플로 조정하세요.
- 아노다이징 전처리
아노다이징 외관과 품질은 합금·열처리, 기계적 표면 상태, 세정과 화학 전처리 조건 등에 영향을 받습니다. 가공 흔적이나 기계 마감 질감은 아노다이징으로 가려진다고 가정할 수 없으므로, 아노다이저와 요구 표면을 합의하고 시제품으로 확인하세요.
점착 방지제와 컴파운드는 부품·매체·설비와 호환되는 제품인지 SDS 및 공급사 지침으로 확인하세요.
4. 연마 전·후 부품 상태
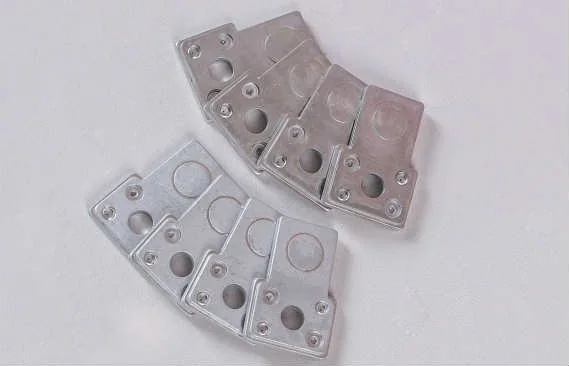
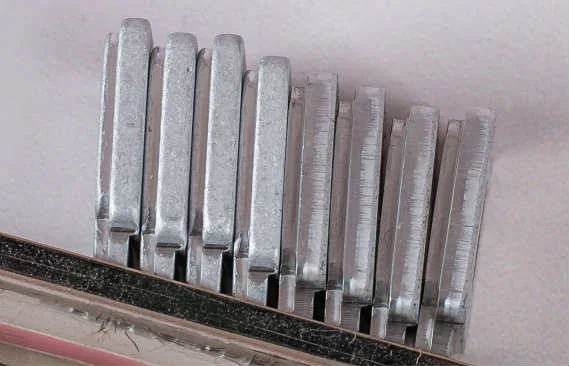
확대 사진에서 모서리 버와 절삭 흔적이 줄고, 균일한 무광 표면이 형성된 것으로 설명합니다. 결과는 부품의 실제 표면과 검사 기준으로 평가해야 합니다.
원문은 이 부품을 소형~중형으로 분류해 원심 디스크 장비 적용을 제안합니다. 실제 처리량과 생산성은 선택 모델과 부품 적재 조건에 따라 검증하세요.
5. 추가 고려사항
알루미늄은 강철처럼 쉽게 붉은 녹이 발생하지 않지만, 합금과 환경 및 표면 상태에 따라 부식 거동이 달라집니다. 건조 방법과 수분 잔류 기준은 후속 공정 사양을 확인하세요.
부품의 윤곽은 비교적 단순합니다. 원문은 계단 형상에 닿기 쉬운 사면체 세라믹 연마재도 대안으로 언급합니다. 플라스틱 연마재와의 결과 차이, 구멍 내 걸림 여부를 샘플로 비교하세요.
진동 연마기도 대안이 될 수 있으나 원문은 처리 시간이 더 길 수 있다고 설명합니다. 원심 디스크와 진동 장비의 품질·속도 우열은 이 부품, 모델, 매체와 설정으로 직접 비교해야 합니다.
6. 결론
이 글은 플라스틱 디버링 연마재를 이용한 알루미늄 가공 부품의 대량 표면 처리 사례를 소개합니다. 황동이나 마그네슘 부품에 같은 공정을 그대로 적용할 수 있다고 단정하지 말고, 소재와 부품별로 별도 시험하세요.
먼저 표면 처리 전 부품 상태를 살펴봤습니다.
다음으로 고객이 요구한 표면 조건을 정리했습니다.
이어 알루미늄 부품 처리 사례의 공정 조건을 소개했습니다.
마지막으로 처리 전·후 표면과 다른 평활화 대안을 설명했습니다.