도자기 텀블링 연마재
- 설명
- 비교 항목
- 적용 분야
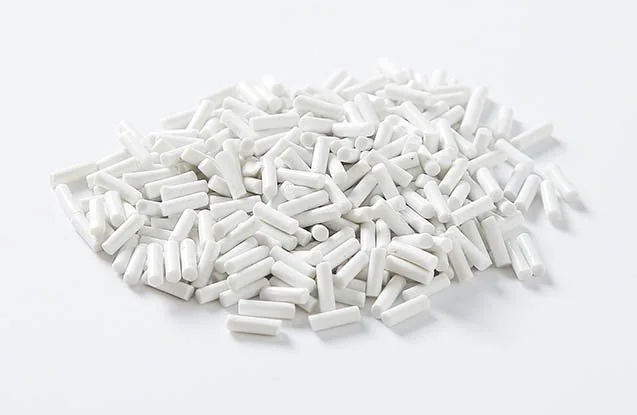
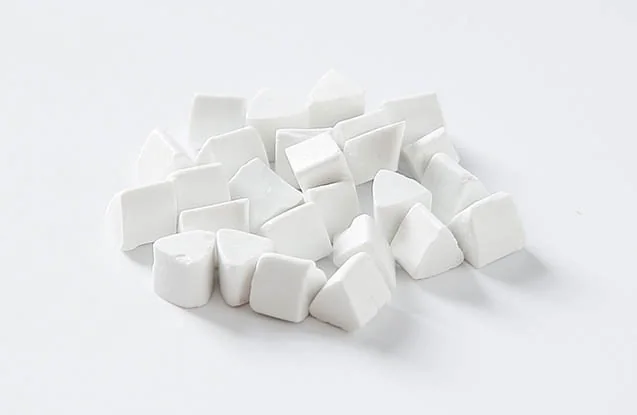
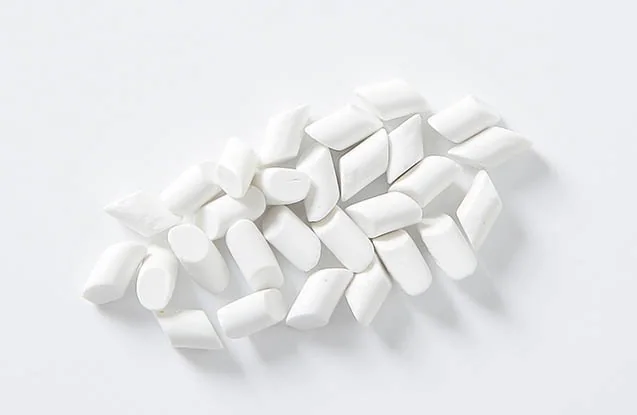
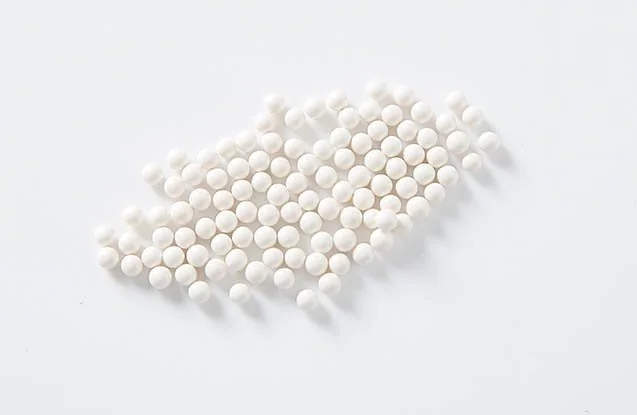
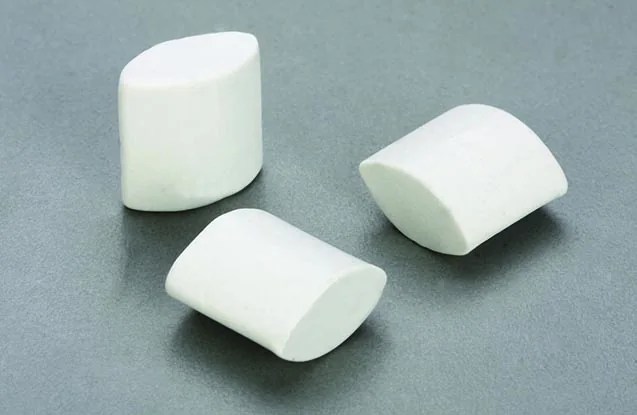
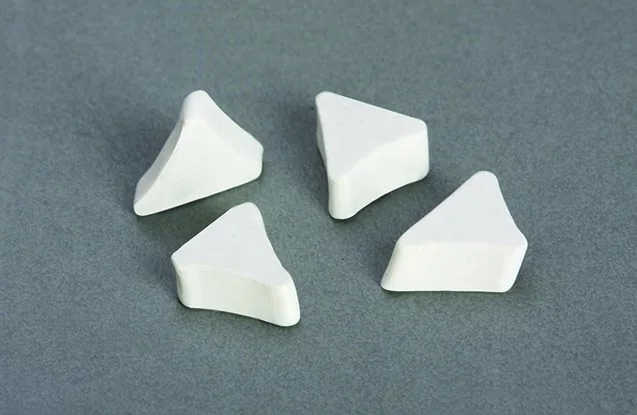
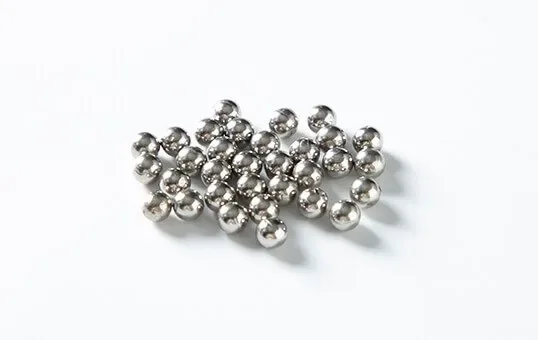
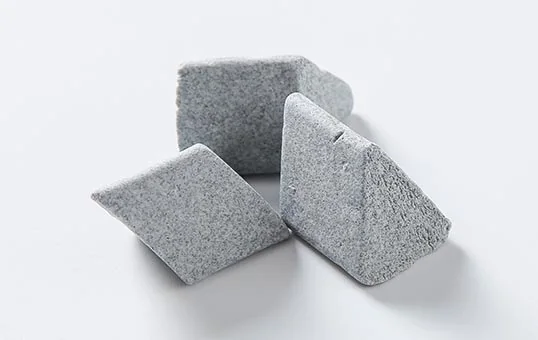
다른 텀블링 매체와 같이 여러 크기와 형상으로 제공됩니다. 삼각형, 트라이스타, 구형(마이크로 비드)과 원통형(핀)을 제안합니다. 실제 제품 규격과 사용 가능 여부를 확인하세요.
적절한 도자기 매체와 컴파운드를 사용해 산업·장식용 금속의 경면 마감을 목표로 할 수 있다는 공급사 설명입니다. 실제 Ra와 공정 조건을 확인하세요.
세라믹 코팅 배기관 광택과 금속 볼 버니싱에 사용할 수 있다고 안내합니다(소재·코팅 손상 여부 시험).
경면 마감을 얻으려면 매체가 부품 표면 전체에 닿아야 하므로, 선택은 형상과 치수에 따라 달라집니다. 공급사는 샘플 시험으로 형상을 추천한다고 안내합니다. 부품 도면과 목표 표면을 전달해 적합성을 확인하세요.
- 낮은 마모율이라는 공급사 설명(자료 확인)
- 잔류물 적음(현장 확인 필요)
- 우수한 광택 성능(시험 필요)
- 정밀한 크기
- 소형·민감 부품용으로 제안(부품별 시험 필요)
- 다양한 크기 제공(현재 규격 확인)
- 고에너지 마감 공정
- 표면 마감 개선
- 금속 부품 버니싱·표면 광택
- 플라스틱 연마
관련 제품

도자기 매체와 세라믹 매체 — 어떤 것이 필요한가요?
구매자가 자주 묻는 비교입니다. 도자기 매체는 광택·버니싱의 최종 단계, 세라믹 매체는 앞 단계의 버 제거·절삭용으로 소개됩니다. 두 매체의 역할은 다를 수 있으므로 공정 조합을 샘플로 확인하세요.
| 도자기 텀블링 매체 — 이 페이지 | 세라믹 텀블링 미디어 | |
|---|---|---|
| 연마재 함량 | 비연마성(카올린 점토 기반이라는 공급사 설명; 제품 성분 확인) | 연마재(산화알루미늄 결합재) |
| 주요 기능 | 광택·버니싱·밝기 향상 — 최종 단계 | 버 제거·모서리 라운딩·스케일 제거 — 1/중간 단계 |
| 버를 제거할 수 있나요? | 아니요 — 소재 제거용으로 설계된 매체가 아닙니다. | 예 — 주요 목적은 최종 광택·버니싱 |
| 표면 결과 | 매끄럽고 밝은 표면 및 경면 마감을 목표로 함(공정 조건별 시험 필요) | 버 제거·모서리 라운딩·평활화 — 무광~반무광 |
| 부품 표면 손상 위험 | 매우 낮은 손상 위험 — 비연마성이며 표면에 완만하게 작용한다는 설명(소재별 시험) | 낮음~중간 — 연마재 함량이 높은 등급은 연한 부품에 자국을 낼 수 있음 |
| 마모율 | 낮음 — 일반 세라믹보다 수명이 길다는 주장, 사용 조건 확인 | 중간 — 연마재 함량은 사용 중 매체를 마모시킬 수 있음 |
| 적용 장비 | 진동식, 원심 배럴, 회전 배럴 장비 | 진동식, 원심 배럴, 회전 배럴 장비 |
| 사용 시점 | 버 제거 후 표면이 이미 매끄럽고 최종 광택이 필요할 때 도자기 매체를 사용합니다. | 첫 단계와 중간 단계 — 버 제거 후 광택 준비 |
도자기 매체 형상 선택
이노바텍은 네 가지 도자기 매체 형상을 제공한다고 안내합니다. 적합한 형상은 부품 형상에 따라 달라지며, 매체가 닿지 못하는 곳은 광택할 수 없습니다.
| 형상 | 접촉 면적 | 검토할 작업 | 사용을 피해야 하는 경우 |
|---|---|---|---|
| 구형(볼형) | 점 접촉으로 구멍과 홈에 접근 | 주얼리, 커트러리, 베어링, 밸브, 크랭크축, 볼 버니싱 및 복잡한 곡면·내부 형상이 있는 부품 | 평평한 표면 — 볼형은 평면 형상에서 접촉이 제한될 수 있음 |
| 원통형(핀) | 선 접촉으로 평면을 넓고 부드럽게 마감 | 평판 부품, 코인 블랭크, 시계 부품, 수술 기구 등 균일한 평면 광택이 필요한 부품 | 좁은 홈이 있는 부품(원통형 매체가 홈에 끼일 수 있음) |
| 삼각형 | 모서리·점 접촉으로 코너와 각진 곳에 접근 | 각진 형상의 프리즘 가공 부품과 다이캐스팅, 기어 형상 | 넓고 평평한 표면의 부품(원통형보다 효율이 낮을 수 있음) |
| 트라이스타형 | 별 모양 — 접촉점이 여러 개이고 매체 순환에 유리 | 형상이 다양한 부품에 쓰는 범용 광택 형상으로 제안됩니다. | 매우 작은 부품(트라이스타가 부품보다 큰지 매체 대 부품 비율 확인) |
도자기 매체의 일반 공정 조건
| 부품/소재 | 형상 | 사이클 시간 | 공정 | 플라스틱 미디어 10×10 콘 600# |
|---|---|---|---|---|
| 골드/실버 쥬얼리 | 구형 | 1~4시간 | 습식 + 버니싱 컴파운드 | 경면 마감 및 높은 광택을 목표로 함(측정 필요) |
| 황동 철물(버 제거 후) | 볼형 또는 트라이스타형 | 1~2시간 | 습식 + 연마 컴파운드 | 도금 전처리용 밝고 매끄러운 표면 |
| 알루미늄 다이캐스팅(최종 광택) | 볼형 또는 삼각형 | 2~4시간(원문 예시) | 습식 공정 및 광택 컴파운드 | 반광택~광택; 아노다이징 준비 표면을 목표로 함(공정 검증) |
| 알루미늄 휠(광택 단계) | 구형 | 20~30분 | 습식(세라믹·플라스틱 매체 단계 후) | 휠 경면 마감, Ra <0.1 μm 표기 — 시험 조건과 측정 자료 확인 |
| 커트러리 및 수술 기구 | 원통형 또는 볼형 | 2~6시간 | 습식 + 연마 컴파운드 | 고광택·식품 접촉 적합 표면을 목표로 함(관련 규정·시험 확인 필요) |
| 아연 다이캐스팅(가벼운 최종 광택) | 트라이스타형 | 1~2시간 | 습식 공정 및 광택 컴파운드 | 밝고 도금 준비가 된 표면을 목표로 함 |
전체 표면 마감 순서에서 도자기 매체의 위치
도자기 매체는 일반적으로 후속 마감 단계에 사용됩니다. 금속 부품의 한 가지 공정 예:
- 1단계 — 버 제거: 세라믹 텀블링 매체(연마성; 버·스케일·날카로운 모서리 제거)
- 2단계 — 평활화: 플라스틱 텀블링 매체(절삭이 완만하며 세라믹 가공 후 표면을 평활화)
- 3단계 — 광택/버니싱: 도자기 또는 스테인리스강 매체(비연마성 최종 광택용으로 소개; 확인 필요)
모든 공정에 세 단계가 필요한 것은 아닙니다. 외관보다 버 제거가 우선이면 1~2단계에서 끝낼 수 있습니다. 고광택 또는 도금 전 표면이 필요할 때 도자기 매체를 후속 단계로 검토하세요.
주문 및 공급 정보
- 최소 주문량(MOQ): 형상·크기별 500 kg 표기(현재 조건 문의)
- 포장: 25 kg 이중 직조 PP 포대, 팔레트당 40포 표기(현재 포장 조건 확인)
- 납기: 현재 생산 일정을 문의하세요.
- 샘플 시험: 전량 주문 전 부품을 보내 형상·크기·사이클을 시험한다고 안내합니다. 비용과 조건은 문의하세요.
| 도자기 매체가 공정에 적합한지 확신이 없나요? 부품 소재, 현재 마감 단계와 목표 표면을 알려 주세요. 24시간 내 도자기 매체가 다음 단계에 적합한지와 형상을 안내한다고 합니다. |