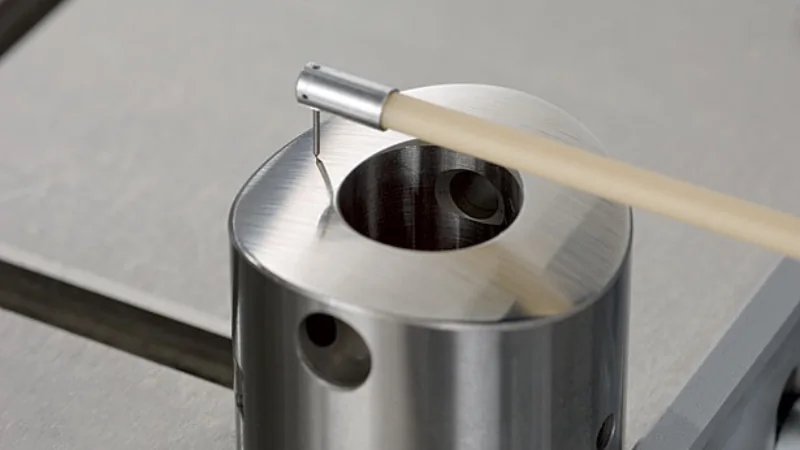
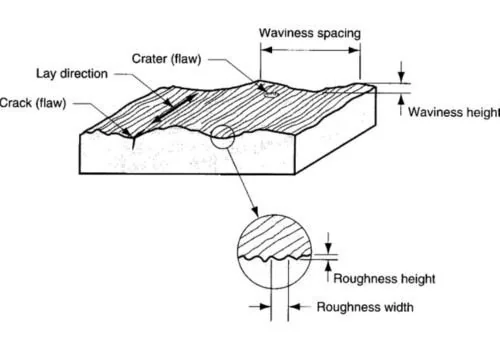
표면 거칠기는 제조 공정 후 표면에 형성된 미세한 높낮이와 질감을 나타냅니다. 표면이 매끄러운지 거친지를 설명하는 지표입니다.
표면 거칠기를 측정하면 표면 마감 품질을 평가하는 데 도움이 됩니다.
서로 다른 표면 마감 공정을 비교표로 분석하면 각 공정에서 얻을 수 있는 거칠기 수준을 살펴볼 수 있습니다.
표면 거칠기는 코팅, 밀봉, 마찰, 외관 등 실제 사용 성능과 표면 질감을 설명하는 기본 지표입니다. 아래 표에는 일반적인 제조·마감 공정의 대표 Ra 범위를 정리했습니다. 실제 결과는 소재, 공구, 이송·회전 조건, 절삭유와 후처리 조건에 따라 달라질 수 있습니다. 목표 Ra가 있다면 공정 선택 안내를 참고하세요.
표면 거칠기를 비교해야 하는 이유
표면 거칠기 비교가 중요한 이유는 다음과 같습니다.
- 표면 질감을 파악하는 데 도움이 되며, 품질 평가의 한 요소입니다.
- 부품이 특정 용도에 적합한지 판단하는 데 참고할 수 있습니다.
- 표면 마모와 관련된 사용 수명을 추정하는 데 참고할 수 있습니다.
- 도장이나 장식용 코팅 등 후속 공정에 적합한 표면인지 판단할 수 있습니다.
제조 과정에서 목표에 맞는 표면 거칠기를 관리해야 합니다. 진동 연마나 회전식 바렐 연마 등 후처리 공정을 검토할 수 있습니다.
공정별 표면 거칠기 비교
비교표를 이용하면 여러 공정의 마감 수준을 쉽게 살펴볼 수 있습니다. 특히 용도와 가공 방식이 연관된 공정을 비교할 때 유용합니다.
Ra·Rz·RMS 비교: Ra만으로 충분하지 않은 경우
Ra(산술 평균 거칠기)는 측정과 비교가 간편해 널리 사용됩니다. 다만 밀봉 성능, 피로 수명 또는 깊은 흠집이 중요한 경우 Ra만으로 표면을 충분히 설명하지 못할 수 있습니다. Ra가 같아도 최고점과 최저점 분포는 다를 수 있습니다.
Rz는 프로파일의 최고점과 최저점 차이를 나타내며, 깊은 흠집에 더 민감합니다.
RMS 또는 Rq는 Ra와 비슷한 지표지만 큰 편차의 영향을 더 반영합니다. 도면이나 고객 사양에 Rz·Rq가 지정되어 있다면 Ra뿐 아니라 해당 지표도 측정·관리하세요.
금속 절삭 공정의 표면 거칠기 비교
아래 Ra 값은 업계 자료에서 수집한 대표 범위입니다. 비교 참고값으로 활용하고, 중요 부품은 표면 거칠기 측정기로 실제 공정을 검증하세요.
| 금속 절삭 공정 | 일반적인 Ra (µm) | 일반적인 Ra (µin) | 기타 참고 Ra (µm) | 기타 참고 Ra (µin) |
|---|---|---|---|---|
| 드릴 가공 | 6.25 to 1.60 | 246 to 63 | 12.5 to 6.26 and 1.60 to 0.80 | 492 to 246 and 63 to 31 |
| 밀링 | 6.25 to 0.80 | 246 to 31 | 25.0 to 6.25 and 0.80 to 0.20 | 984 to 246 and 31 to 8 |
| 선삭 | 6.25 to 0.40 | 246 to 16 | 25 to 6.25 and 0.40 to 0.025 | 984 to 246 and 16 to 1 |
| 브로칭 | 3.20 to 0.80 | 126 to 31 | 6.25 to 3.20 and 0.80 to 0.40 | 246 to 126 and 31 to 16 |
| 리밍 | 3.20 to 0.80 | 126 to 31 | 6.25 to 3.20 and 0.80 to 0.40 | 246 to 126 and 31 to 16 |
연마 공정별 표면 거칠기 비교표
아래 Ra 값은 업계 자료에서 수집한 대표 범위입니다. 비교 참고값으로 활용하고, 중요 부품은 표면 거칠기 측정기로 실제 공정을 검증하세요.
| 연마 작업 | 일반적인 Ra (µm) | 일반적인 Ra (µin) | 기타 참고 Ra (µm) | 기타 참고 Ra (µin) |
|---|---|---|---|---|
| 연삭 | 1.6 to 0.1 | 63 to 4 | 6.25 to 1.6 and 0.1 to 0.025 | 246 to 63 and 4 to 1 |
| 호닝 | 0.8 to 0.1 | 31 to 4 | 1.6 to 0.8 and 0.1 to 0.025 | 63 to 31 and 4 to 1 |
| 전기도금 | 0.8 to 0.1 | 31 to 4 | 1.6 to 0.8 and 0.1 to 0.012 | 63 to 31 and 4 to 0 |
| 폴리싱 | 0.4 to 0.1 | 16 to 4 | 0.8 to 0.4 and 0.10 to 0.012 | 31 to 16 and 4 to 0 |
| 래핑 | 0.4 to 0.05 | 16 to 2 | 0.8 to 0.4 and 0.05 to 0.012 | 31 to 16 and 2 to 0 |
| 초정밀 연마 | 0.2 to 0.025 | 8 to 1 | 0.8 to 0.2 and 0.025 to 0.012 | 31 to 8 and 1 to 0 |
주조 공정 표면 거칠기표
아래 Ra 값은 업계 자료에서 수집한 대표 범위입니다. 비교 참고값으로 활용하고, 중요 부품은 표면 거칠기 측정기로 실제 공정을 검증하세요.
| 주조 작업 | 일반적인 Ra (µm) | 일반적인 Ra (µin) | 기타 참고 Ra (µm) | 기타 참고 Ra (µin) |
|---|---|---|---|---|
| 사형 주조 | 25.0 to 12.5 | 984 to 492 | 50.0 to 25.0 and 12.5 to 6.25 | 1969 to 984 and 492 to 246 |
| 인베스트먼트 주조(정밀 주조) | 3.2 to 1.6 | 126 to 63 | 6.25 to 3.2 and 1.6 to 0.4 | 246 to 126 and 63 to 16 |
| 다이캐스팅 | 1.6 to 0.8 | 63 to 31 | 12.5 to 3.2 and 0.8 to 0.4 | 492 to 126 and 31 to 16 |
기타 공정별 표면 거칠기 비교표
아래 Ra 값은 업계 자료에서 수집한 대표 범위입니다. 비교 참고값으로 활용하고, 중요 부품은 표면 거칠기 측정기로 실제 공정을 검증하세요.
| 기타 공정 | 일반적인 Ra (µm) | 일반적인 Ra (µin) | 기타 참고 Ra (µm) | 기타 참고 Ra (µin) |
|---|---|---|---|---|
| 단조 | 12.5 to 3.20 | 492 to 126 | 25.0 to 12.5 and 3.20 to 1.6 | 984 to 492 and 126 to 63 |
| 압출 | 3.20 to 0.80 | 126 to 31 | 12.5 to 3.2 and 0.8 to 0.4 | 492 to 126 and 31 to 16 |
| 레이저 절단 | 6.25 to 0.8 | 246 to 31 | 0.8 to 0.2 | 31 to 8 |
| 방전 가공(EDM) | 4.7 to 1.6 | 185 to 63 | 12.5 to 4.7 and 1.6 to 0.8 | 492 to 185 and 63 to 31 |
표면 거칠기는 공정에 따라 달라집니다. 값을 비교하면 제조 용도와 품질 요구에 맞는 공정을 선정하는 데 참고할 수 있습니다.
표면 거칠기 FAQ
Q1. 표면 거칠기에서 Ra란 무엇인가요? A. Ra는 평균선을 기준으로 거칠기 프로파일 높이 편차의 절댓값을 산술 평균한 값입니다. 공학 도면에서 가장 흔히 지정하는 지표입니다.
Q2. 매끄러운 표면에 적합한 Ra 값은 얼마인가요? A. 용도에 따라 다릅니다. 일반 기계 가공 부품은 Ra 1.6~3.2 µm인 경우가 많고, 외관이나 밀봉이 중요한 표면은 Ra 0.8 µm 이하가 요구되기도 합니다. 도면과 고객 사양을 따르세요.
Q3. Ra를 µm에서 µin으로 환산하려면 어떻게 하나요? A. µin = µm × 39.3701입니다. 예를 들어 Ra 0.8 µm는 약 32 µin입니다.
Q4. 진동 연마로 Ra를 낮출 수 있나요? A. 가능합니다. 표면 돌기를 완화하고 버와 공구 흔적을 정리해 거칠기를 낮출 수 있습니다. 결과는 소재, 초기 상태, 연마재, 컴파운드와 처리 시간에 따라 달라집니다.
Q5. Ra가 같은 두 부품의 표면 품질이 다를 수 있는 이유는 무엇인가요? A. Ra는 평균값입니다. 깊은 흠집 표면과 미세하고 균일한 표면이 비슷한 Ra를 보일 수 있어 Rz·Rq 측정이나 육안 검사가 추가로 필요할 수 있습니다.
Q6. 절삭 가공 중 표면 거칠기에 큰 영향을 주는 요소는 무엇인가요? A. 공구 마모, 이송 속도, 절삭 속도, 진동, 소재 특성, 절삭유와 공구 형상이 대표적입니다.
Q7. 코팅이나 도금 전에 목표로 삼을 거칠기는 얼마인가요? A. 코팅 종류와 두께에 따라 다릅니다. 외관과 밀착성을 위해 Ra 약 0.8~1.6 µm를 목표로 삼는 사례가 있지만 고객 사양을 우선하세요.
Q8. Ra를 확인하려면 몇 곳을 측정해야 하나요? A. 안정적인 보고를 위해 최소 3~5개 지점을 측정하거나 품질 관리 계획을 따르세요. 중요 부품은 평균값도 기록하세요.
INOVATEC은 제조 용도에 맞는 표면 마감 공정 선정을 지원합니다. 상담이 필요하면 문의해 주세요.