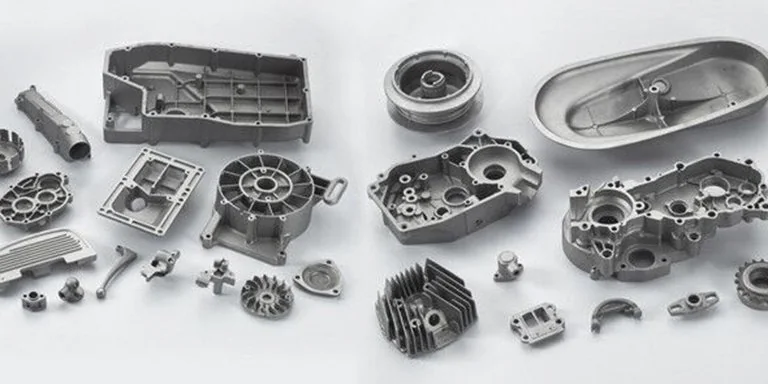
이 글은 마그네슘 합금 자동차 부품의 표면 디버링 사례를 소개합니다. 원문은 이 부품의 비중을 1.80으로 기재하지만 합금 등급과 측정 조건은 밝히지 않았습니다.
원문은 마그네슘 합금의 특성으로 높은 강도와 탄성계수, 방열 및 충격 흡수 특성을 들고, 충격 하중 용량이 알루미늄 합금보다 크다고 설명합니다. 이러한 물성은 합금과 열처리 조건에 따라 달라집니다.
이런 특성 때문에 마그네슘 합금은 자동차 부품에 사용됩니다.
1. 마감 전 부품 상태
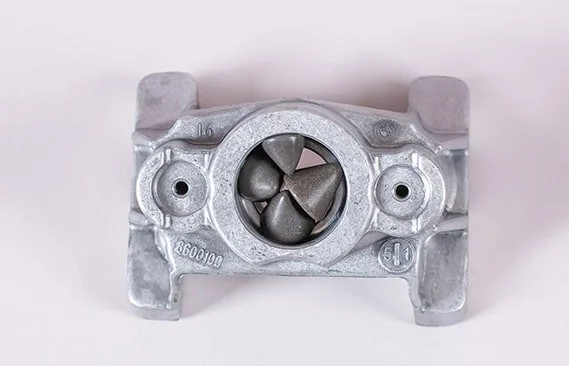
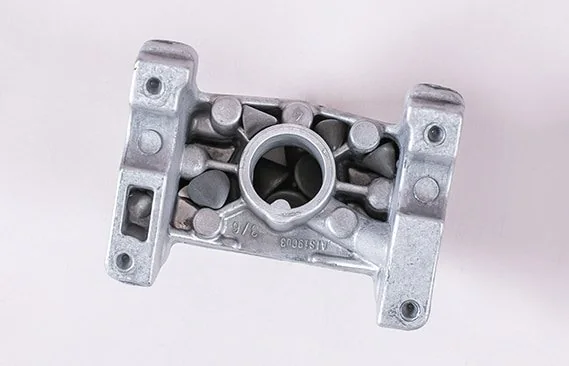
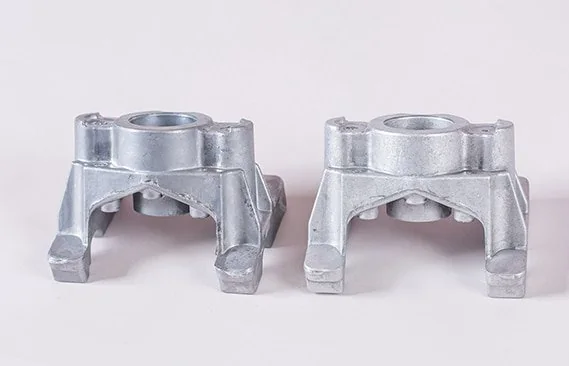 | 소재:마그네슘 합금 (강종 미기재) 외관: 원문은 텀블링 전 표면이 은색이고 일부는 매끄럽지만 다른 부위는 거칠거나 각진 느낌이라고 설명합니다. 육안으로 큰 버나 스케일은 보이지 않았다고 기재합니다. 형상: 복잡한 형상의 부품입니다. 구멍이나 오목한 곳에 매체가 끼지 않도록 매체 크기와 형상을 선택하고, 공정 후 잔류 매체를 확인해야 합니다. 크기: 108 × 78 mm (세 번째 치수는 원문에 없음) 마감 전 공정: 다이캐스팅 마감 후 공정: 전기 도금 (원문 표기; 합금과 도금 전처리를 도금 업체와 확인) |
2. 부품 표면 요구사항
- 부품을 손상시키지 않으면서 표면을 평활화
- 다이캐스팅 분할선과 돌출부 정리
- 버와 산화층 제거 (원문 요구사항; 허용 제거량은 미기재)
- 표면 거칠기 감소
3. 원문에 기록된 처리 공정
| 단계 | (1) 연마 | (2) 건조 |
| 장비 | 진동 마감기 (분리 기능 없음) | 컨베이어 건조기, 자연 건조 또는 오븐 (원문 선택지; 온도·풍량·안전 조건 미기재) |
| 진동 조건 | 50/60 Hz (원문은 최대 속도라고 표기; 주파수만으로 회전수·진폭을 알 수 없음) | |
| 매체 종류 | 플라스틱 매체 TET/콘, 중간 절삭 등급 (원문 표기; 제품 규격 확인 필요) | |
| 매체 대 부품 비율 | 6:1 | |
| 컴파운드 종류 | LC-13, pH 8 (약연마 컴파운드, 원문 표기) | |
| 수위 | 매체와 부품이 잠길 정도 (원문 설명; 실제 액량 확인 필요) | |
| 처리 시간 | 1시간 (연마, 원문 표기) | 30분 (건조, 원문 표기; 건조 조건은 제시되지 않음) |
| 비고 | 장비에서 부품을 수작업으로 꺼내 헹굼 (원문 표기) | 수분을 제거하고 부품 표면을 세척 (원문 표기) |
4. 연마 전후의 부품 상태
진동 텀블링 후 어두운 표면층이 제거되고 마그네슘 합금 표면에 무광 질감이 형성되었다고 원문은 설명합니다. 사진은 공급사 사례이며 합금 등급, 측정 방법과 전후 수치가 제시되지 않았습니다.
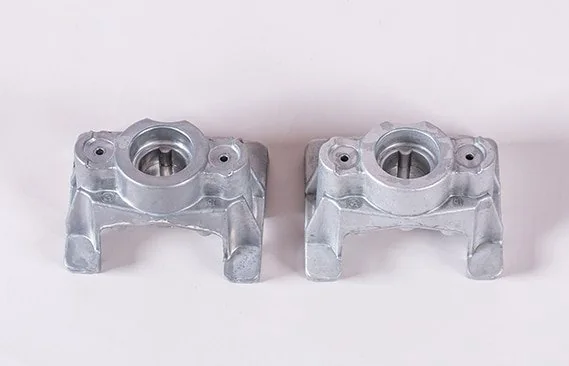
원문은 몰드 라인이 제거되고 부품 모서리가 둥글어졌다고 설명합니다. 이어서 플라스틱 매체 마감 후 Ra 값이 낮아져 하향 마찰력이 증가한다고 주장하지만, Ra만으로 마찰력의 방향이나 크기를 추론할 수 없습니다. 접촉재, 하중과 윤활 조건에서 기능 시험으로 검증해야 합니다.
5. 추가 고려사항
자동차 제조는 일일 생산량이 많을 수 있어 자동화 수준을 검토합니다. 실제 요구량과 공정 병목을 기준으로 자동화 범위를 정해야 합니다.
대형 부품은 생산성과 표면 품질 사이의 균형을 검토해야 합니다.
원문은 부품이 무겁다고 설명하지만 질량을 제시하지 않습니다. 매체 대 부품 비율은 부품 크기·질량·형상, 충돌 손상과 목표 표면을 함께 고려해 시제품으로 결정하세요. 원문은 원심 디스크 마감기도 대안으로 언급합니다.
원문은 원심 디스크를 사용할 경우 부품 손상을 막기 위해 낮은 회전 속도를 제안합니다. 장비별 회전수와 실제 설정값은 제시되지 않았으므로 제조사와 시험으로 확인하세요.
6. 정리
이 글은 플라스틱 매체를 사용한 마그네슘 부품 마감 사례를 다룹니다. 원문은 알루미늄에도 적용할 수 있다고 제안하지만, 소재가 부드럽다는 이유만으로 같은 조건을 적용할 수는 없습니다. 합금·형상·후처리별로 다시 검증하세요.
먼저 마감 전 부품 상태를 살펴보았습니다.
고객이 요구한 표면 조건을 정리하고, 원문에서 사용한 공정을 소개했습니다.
마감 전후의 표면을 비교하고 마그네슘 부품의 다른 처리 가능성을 살펴보았습니다.
다른 주제의 안내가 필요하면 문의해 주세요. 부품 조건을 바탕으로 관련 가이드를 준비할 수 있습니다.
부품 마감 시험이 필요하면 소재, 도면, 목표 표면과 생산량을 함께 전달해 상담할 수 있습니다. 시료 가공 가능 여부와 반환·운송 조건은 공급사와 사전에 확인하세요.