주조 후 아연 도어 핸들의 표면이 거칠거나 균일하지 않으면 도금·도장 전처리에 문제가 생길 수 있습니다. 결함 원인과 합금, 후속 코팅 요건을 확인하고 시편으로 공정을 검증하세요.
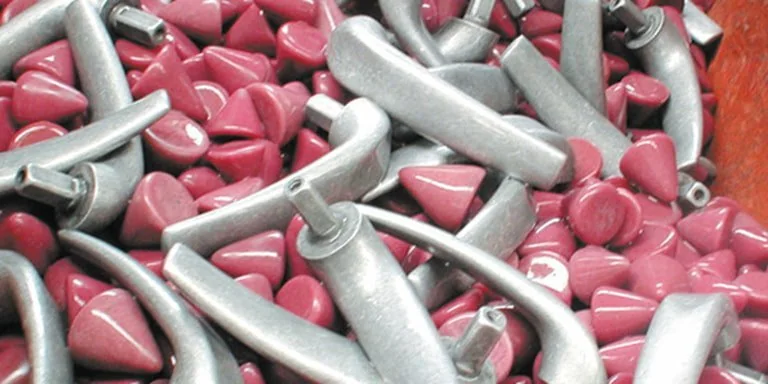
이 공급사 사례는 플라스틱 미디어 습식 진동 연마와 옥수수 속대 건조 단계를 제안합니다. 녹 방지와 건조 방법, 장비 조건은 합금·컴파운드 및 도금 사양에 맞춰 확인해야 합니다.
1. 마감 전 부품 상태
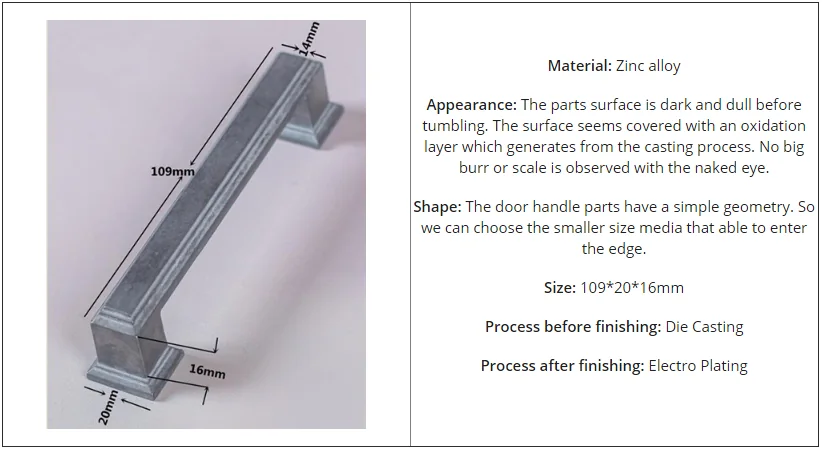
도금이나 도장 전 표면 준비는 중요하지만 외관만으로 후속 코팅 품질을 보장할 수 없습니다. 고객 승인 기준과 공정 시험을 정하세요.
2. 아연 도어 핸들 마감의 과제
다이캐스팅 부품 표면에는 거칠기나 이형제 잔류가 있을 수 있습니다. 실제 상태와 후속 세척 요구를 검사하세요.
주조 표면의 요철과 잔류 오염은 도금·도장에 영향을 줄 수 있습니다. 결함 원인과 코팅 불량 가능성은 표면 상태, 세정 및 코팅 공정에 따라 다르므로 전처리·도금 업체와 확인하세요.
고객 부품이 다음 공정에 적합한지 검사하세요. 이형제와 오염 종류에 맞는 세정 절차를 검증하고 눈에 보이는 청결만으로 도금 접착을 단정하지 마세요.
2.1 표면 질감 문제
다이캐스팅은 생산성이 높지만 주조 상태에서 미세한 표면 요철이 남을 수 있습니다. 이 형상은 코팅 외관에 영향을 줄 수 있으나 도금 결과는 전처리·욕조 조건·두께와 검사 기준에도 좌우됩니다. 원문은 구체적 측정 자료를 제시하지 않습니다.
2.2 잔류 이형제
이형제는 주조품을 금형에서 꺼내는 데 사용됩니다. 잔류물은 세정과 도금에 영향을 줄 수 있으므로 이형제 종류에 맞는 세정법과 도금 전 청정도 검사를 정하세요. 원문에는 사용한 이형제 성분이 공개되어 있지 않습니다.
3. 비용을 검증하며 아연 핸들을 마감하는 방법
수작업 연마의 작업시간과 편차는 부품·작업자·검사 기준에 따라 다릅니다. 자동화 효과와 불량률 개선은 기존 기준선과 비교해 측정해야 합니다.
원문은 2단 공정을 제안합니다. 첫 단계에서 플라스틱 미디어로 버를 제거하고 표면을 다듬은 뒤 옥수수 속대 미디어로 건조합니다. 자동화에 따른 비용·품질 개선은 생산 조건과 시편 시험으로 확인하세요.
| 단계 | (1) 연삭·디버링 | (2) 건조 |
| 장비 | 진동 연마기 | 진동식 건조기 |
| 속도·주파수 | 원문 표기: 50/60 Hz 최대 속도. 실제 진폭·회전수 정보 없음 | 원문 표기: 50/60 Hz 최대 속도. 실제 진폭·회전수 정보 없음 |
| 미디어 종류 | TET/원뿔형 저절삭 플라스틱 미디어 (원문 표기) | 옥수수 속대 건식 미디어 |
| 미디어 대 부품 비율 | 4:1 | 8:1 |
| 컴파운드 | LC-13, pH 8로 기재 (2020년 원문 사양, 현재 제품 정보 아님) | |
| 수위 | 원문은 혼합물이 잠길 정도라고 설명합니다. 장비와 컴파운드 제조사 지침을 우선하세요. | |
| 처리 시간 | 1시간 (원문 사례값, 보편 공정 조건 아님) | 30분 (원문 사례값, 보편 공정 조건 아님) |
| 참고 사항 | 원문은 기계에서 부품을 꺼내 헹군다고 설명합니다. 장비 정지·잠금 및 안전한 인양 절차를 따르세요. | 원문은 수분을 흡수하고 표면을 세정한다고 설명합니다. 건조 미디어의 적합성은 후속 공정 요구에 맞춰 확인하세요. |
원문은 수작업을 장비 공정으로 전환해 생산성을 높였다고 주장합니다. 배치 총시간, 투입·배출 인력, 재작업률과 총비용을 동일한 조건에서 비교하세요. 구체적인 구성과 결과는 시편 및 생산 시험으로 확인해야 합니다.
4. 미국 고객의 결과: 원문 사례 주장
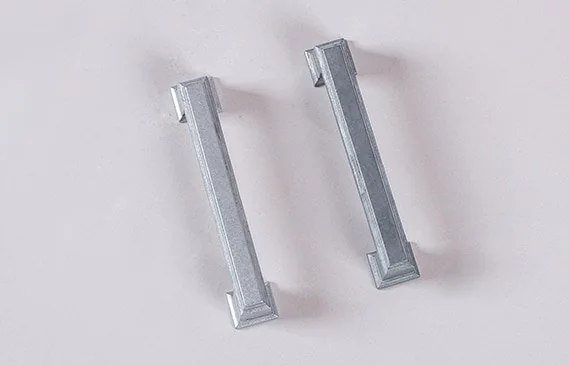
원문은 미국 고객이 도어 핸들의 품질 편차와 인건비 문제를 겪었다고 서술합니다. 고객 승인이나 독립 검증 자료는 본문에 없습니다.
원문은 공정 적용 후 배치 시간이 75% 줄고 불량률이 거의 0에 가까워졌다고 주장합니다. 산출 기준과 고객 확인 자료가 공개되지 않았으므로 검증된 성능이나 보장으로 볼 수 없습니다.
원문 작성자는 고객이 수작업 버핑의 편차와 인건비를 호소했다고 회고합니다. 인용문과 계약 규모는 원문 서술이며 별도로 확인된 사실로 제시하지 않습니다.
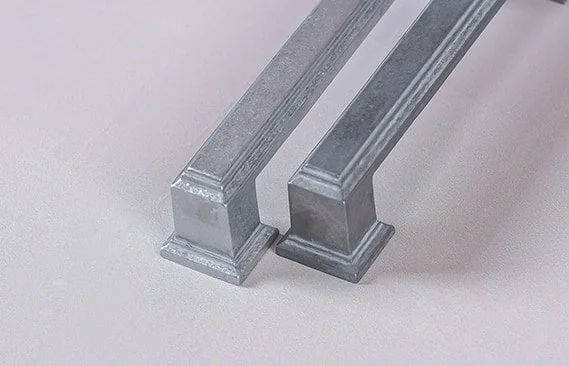
원문은 고객 샘플에 여러 세라믹·도자기 미디어를 시험해 조합을 찾았다고 설명합니다. 합금과 형상, 미디어 조성·크기 및 표면 목표에 따라 결과가 달라지므로 조건과 측정치를 기록하세요.
원문은 샘플을 고객에게 보내고 생산량에 맞는 장비·미디어·컴파운드를 공급했다고 서술합니다. 고객 검수와 장비 사양은 수치로 공개되지 않았습니다.
원문은 수작업 4시간이 장비 처리 1시간으로 줄고 도금업체의 불량률이 15% 이상에서 1% 미만으로 낮아졌다고 주장합니다. 표본 크기, 검사 기준, 기간 및 고객 확인이 공개되지 않아 다른 현장의 예상 성과로 사용할 수 없습니다. 도금 합격은 도금업체의 검사 기준으로 판단해야 합니다.
5. 결론
적절한 진동 마감은 아연 다이캐스팅 부품의 버·표면 상태 개선에 도움이 될 수 있습니다. 그러나 모든 거칠기·이형제·코팅 문제를 해결하거나 광택·비용 절감을 보장하지 않습니다. 시편과 도금 전후 검사로 확인하세요.