표면 마감 장비를 검토할 때 자주 나오는 질문 중 하나는 배럴 텀블링 장비의 용량을 어떻게 산정하느냐는 것입니다.
바렐 텀블링 장비와 진동 마감 장비를 선택할 때 생산 요구량에 맞는 장비 용량을 정하는 방법을 확인해야 합니다.
장비 용량의 이해
장비 용량은 실제 운전 조건에서 사용할 수 있는 작업 공간을 뜻합니다. 제조사가 표시하는 챔버의 전체 내부 부피와 실제 투입 가능한 작업량은 다를 수 있습니다. 부품과 매체가 움직일 공간, 제품 간 간섭과 장비별 허용 적재량을 고려해야 합니다.
용량을 추정하면 과적을 피하고 처리량을 계획하는 데 도움이 됩니다. 다만 계산값은 기계의 승인 적재량이나 품질 검증을 대신하지 않습니다.
1. 진동 마감 장비의 챔버 부피 계산
원문은 진동식 처리조를 도넛형(환형 토러스)으로 가정합니다. 아래 식은 단면이 원형 고리이고 치수가 그 가정과 일치할 때의 이론 부피입니다.
이론 부피 V = ¼π²(R + r)(R − r)²
R = 원형 처리조의 바깥쪽 반경
r = 중앙 허브의 반경
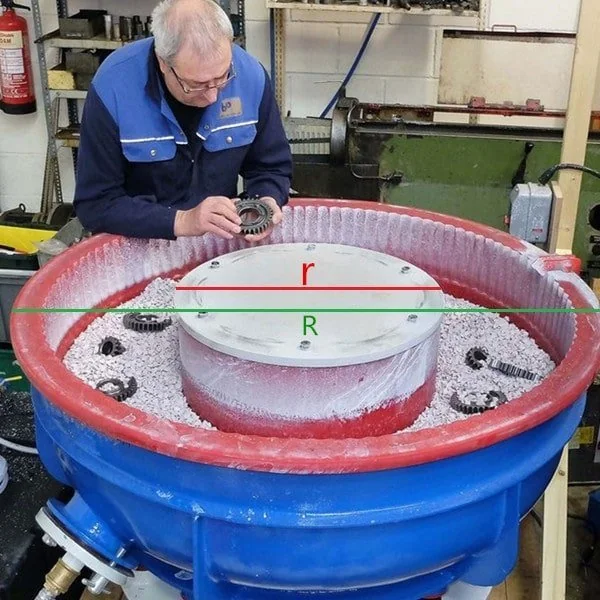
진동 마감 장비 챔버 용량 그림 (원문 캡션)
원문은 매체와 부품이 움직일 여유 공간을 고려해 이론 부피의 약 80~90%를 유효 용량으로 제시합니다. 이 비율은 공급사 가이드의 추정치이며 장비·매체·부품과 작업 조건에 따라 달라집니다. 제조사의 허용 적재량과 시제품 결과로 확인하세요.
2. 바렐 텀블링 장비의 챔버 부피 계산
원문에 적힌 바렐 부피 식은 차원(단위)상 부피가 되지 않아 계산에 사용할 수 없습니다. 원통형 내부 챔버를 가정하면 기하학적 부피는 다음과 같습니다.
원통형 챔버의 이론 부피 V = πR²L
R = 원형 단면의 반경 (원문 표기의 “cross-sectional diameter”는 표현이 모호함)
L = 챔버의 유효 길이
원문은 회전 운동과 매체 이동 공간을 이유로 이론 부피의 50~60%를 실용 용량으로 제시하지만, 이는 모든 텀블러에 적용되는 보편 기준이 아닙니다. 육각·다각형 배럴은 도면의 실제 단면적과 유효 길이를 사용하고, 허용 작업량과 충전 조건은 제조사 사양으로 확인하세요.
3. 생산 조건에 맞춰 용량을 정하는 방법
장비 부피를 계산한 뒤 부품과 생산 조건에 맞는 배치량 및 공정 계획을 검토합니다.
매체 대 부품 비율
매체와 부품의 체적비는 접촉·분리와 표면 결과에 영향을 줄 수 있습니다. 원문 표는 일반적인 공급사 참고값일 뿐이며 제품과 공정에 그대로 적용되는 처방은 아닙니다.
| 매체 대 부품 비율 (체적 기준) | 원문에 기재된 일반 적용 예 (검증 필요) |
|---|---|
| 0:1 | 매체 없음, 부품끼리 접촉. 버를 떨어뜨리는 데 사용한다고 원문에 기재되어 있으며, 절삭 매체는 없음. |
| 1:1 | 매체와 부품의 부피가 같음. 원문은 단조·주물품의 거친 표면 처리 예로 제시함. |
| 2:1 | 원문은 더 완만한 처리와 분리가 가능하지만 부품끼리 심하게 접촉할 수 있다고 설명함. |
| 3:1 | 원문은 비철 부품의 최소 수준에 가깝고 부품 간 접촉이 상당할 수 있다고 설명함. 철계 부품에는 보통에서 양호한 결과라고 기재함. |
| 4:1 | 원문은 비철 부품의 평균 수준일 수 있고 철계 부품에 양호하다고 제시함. |
| 5:1 | 원문은 비철 부품에 양호하며 부품 간 접촉이 적다고 기재함. |
| 6:1 | 원문은 비철 부품에 매우 양호하며 플라스틱 매체를 사용하는 아연 부품 도금 전 공정의 사례로 제시함. |
| 8:1 | 원문은 도금 전 표면 품질이 더 필요한 경우로 제시함. |
| 10:1 to 20:1 | 원문은 형상이 매우 불규칙하거나 깨지기 쉬운 부품에 더 높은 비율을 사용하는 예로 제시함. |
| 무한대 | 부품 간 접촉을 막으려면 부품을 한 개씩 별도 구획에 넣거나 고정하는 방식이 필요합니다. 이는 표의 비율 예시가 아니라 사실상 부품별 분리 조건을 뜻합니다. |
부품 치수와 형상
부품이 차지하는 부피와 서로 맞물리거나 쌓이는 방식을 검토하면 한 배치의 수량을 추정하는 데 도움이 됩니다.
길이·너비·높이로 외접 직육면체 부피를 계산할 수 있습니다. 이는 불규칙 부품의 실제 체적이나 벌크 적재 부피와 같지 않을 수 있습니다.
필요한 경우 실제 부품 체적과 부품끼리 쌓일 때의 벌크 부피를 구분해 측정한 뒤 배치 수량을 정하세요.
4. 장비와 생산 계획
장비의 실제 용량을 생산 목표에 맞추면 다음 계획을 세우는 데 도움이 됩니다.
부품 크기와 목표 배치량에 맞는 장비 후보를 선정합니다.
가공 시간과 취급 시간을 포함해 일일 생산 목표를 검토합니다.
생산 품질과 작업 흐름을 실제 측정 결과로 평가합니다.
일일 생산량이 많은 경우에는 가공 시간뿐 아니라 투입·배출·분리·세척과 검사 시간을 기록해 필요한 장비 수와 작업 전략을 계산하세요.
5. 용량 산정 사례: 원문 계산의 단위 오류 확인
| 항목 | 값 |
|---|---|
| 하루 작업 시간 | 8시간 |
| 처리할 부품 수 | 3,000 |
| 1회 가공 시간 | 2시간 |
| 취급 시간 | 30분 |
| 부품 크기 | 20 × 10 × 4 mm |
| 소재 | 강철 |
| 취성/파손 민감 여부 | No |
| 필요 매체:부품 비율 | 3:1 |
단계별 계산 (원문 수치 검산)
부품 외접 직육면체 부피 = 20 × 10 × 4 = 800 mm³. 단, 부품이 불규칙하면 실제 체적과 벌크 적재 부피를 별도로 확인하세요.
1,000개 부품 부피 합 = 1,000 × 800 = 800,000 mm³ = 0.8 L. 원문은 800 L라고 적었지만 1 L = 1,000,000 mm³이므로 1,000배 단위 오류입니다.
매체:부품 체적비를 3:1로 가정하면 매체 부피는 2.4 L이고, 부품 체적 합계와의 단순 합은 3.2 L입니다. 이 합계는 공극을 포함하는 실제 벌크 충전 부피나 장비의 정격 용량과 같지 않습니다.
3,000개를 하루에 처리하고 1회 가공 2시간 + 취급 30분이라고 가정하면 하루 8시간에 최대 3회 배치를 계획할 수 있습니다(대기·세척·검사·정비 시간 제외). 배치당 1,000개라는 계산은 이 가정에 따른 것입니다.
원문이 권장한 1,200 L 진동 장비는 위 입력값에서 도출되지 않습니다. 실제 모델 용량은 제조사의 허용 작업량, 유효 충전율, 부품 벌크 부피와 시제품 결과로 선정하세요.
대안 (원문 제안 검토)
원문의 2대 × 600 L 대안은 앞선 계산과 맞지 않습니다. 필요한 대수와 크기는 배치별 적재량, 시간당 처리량, 가동률과 고장 시 여유 용량을 기준으로 다시 산정하세요.
하루 16시간 운영하거나 600 L 장비를 사용한다는 원문 제안도 입력값에서 정당화되지 않습니다. 가공·취급·세척·검사·교대 시간과 실제 충전 조건을 반영해 계산해야 합니다.
6. 정리
대량 마감 장비 용량을 검토할 때는 다음을 확인하세요.
기하학적 챔버 부피와 제조사가 허용하는 실사용 작업량을 구분합니다.
매체 이동, 부품 접촉과 필요한 작업 여유 공간을 고려합니다.
부품 형상, 매체:부품 비율, 배치량, 사이클과 목표 생산량을 함께 계산합니다.
계산은 장비 후보를 좁히는 참고 자료입니다. 최종 적재량과 표면 품질은 제조사 사양 및 대표 부품 시험으로 확정하세요.