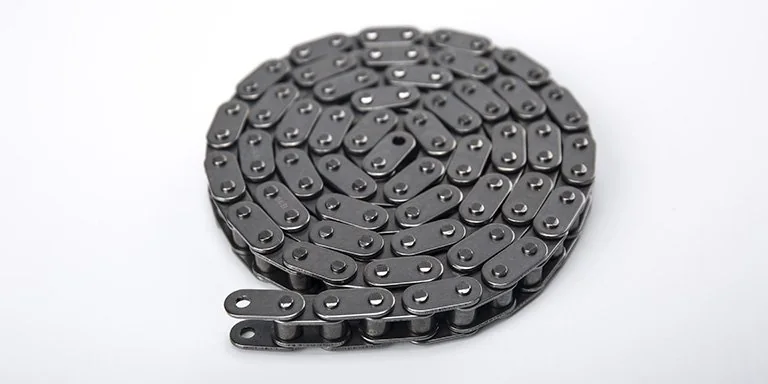
철 핀의 모서리 가공은 체인 링크의 작동과 조립에 영향을 줍니다. 핀은 체인 플레이트와 부시를 연결하는 부품이며, 대량 생산되는 경우가 많습니다.
수작업으로 연마하고 버를 제거하면 작업 인력과 시간이 많이 들 수 있습니다.
이 사례는 표면 마감 공정을 검토할 때 고려할 장비, 연마재와 공정 조건을 소개합니다. 아래 조건은 특정 시제품에 대한 원문 기록이며, 다른 부품의 검증된 생산 레시피가 아닙니다.
1. 마감 전 부품 상태
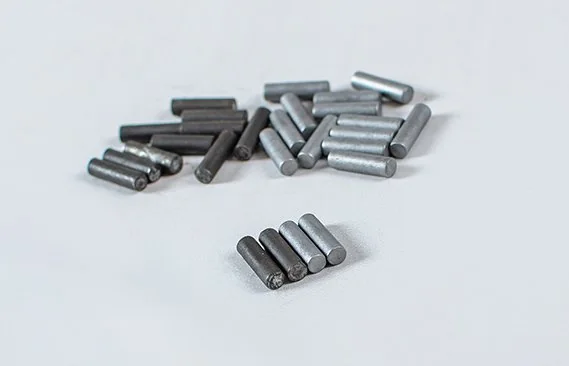 | 소재:철 소재 (원문 표기; 강종 미기재) 외관: 원문은 가공 전 표면에 흑색층이 있고 거칠다고 설명합니다. 이어서 원통 양 끝의 모서리가 둥글며 날카로워야 한다고 적지만, 뒤에서는 모서리 라운딩을 요구해 목표 형상이 서로 일치하지 않습니다. 도면의 모서리 반경과 기능 기준을 먼저 확인해야 합니다. 형상: 홈과 구멍이 없는 원통형 철 부품입니다. 크기: 15 mm × φ4 mm (원문 표기) 마감 전 공정: 열처리 마감 후 공정: 원문은 아노다이징이라고 기재합니다. 철 소재 설명과 함께 실제 후처리 공정이 맞는지 도면과 도금·코팅 업체에 확인하세요. |
2. 부품 표면 요구사항
- 버 제거와 지정된 모서리 반경 가공
- 열처리 뒤 생성된 흑색층 제거 (층의 종류와 허용 제거량 확인 필요)
- 부품 표면의 균일도와 매끄러움 개선
3. 원문에 기록된 공정
| 단계 | (1) 연마 | (2) 방청 처리 |
| 장비 | 원심 배럴 마감기 (분리 기능 없음) — 원문 표의 기재 내용 | |
| 회전 속도 | 50/60 Hz (원문은 최대 속도라고 표기; 회전수는 제시하지 않음) | |
| 연마재 종류 | 세라믹 연마석 10 × 10 ACT (원문 표기; 단위·등급 확인 필요) | |
| 연마재 대 부품 비율 | 3:1 | |
| 컴파운드 종류 | LC-13, pH 8 (약연마 컴파운드, 원문 표기) | MC-8 희석 용제 (제품 성분·희석비 미기재) |
| 액량 | 연마재가 잠길 정도 (원문 표현) | 컴파운드에 담금 (구체적인 단계 설명은 원문에 없음) |
| 처리 시간 | 1시간 (연마, 원문 표기) | 10분 (방청, 원문 표기) |
| 비고 | 장비에서 부품을 수작업으로 꺼내 헹굼 (원문 표기) | 부품을 수작업으로 꺼냄 (원문 표기) |
4. 연마 전후의 부품 상태
5. 추가 고려사항
원문은 원심 배럴 마감기도 사용할 수 있지만 작업 인력이 많이 필요하고 자동화가 어렵다고 설명합니다. 다만 공정 표에도 배럴 장비가 적혀 있어 장비 선정 설명과 구체적인 사례 조건이 일치하지 않습니다.
원문은 부품의 상업적 가치가 낮다는 이유로 원심 디스크 마감기를 선호한다고 덧붙입니다. 실제 장비는 부품 손상·끼임, 생산량, 분리 방식과 목표 형상을 시험해 선정해야 합니다.
세라믹 연마재 크기는 핀과 비슷한 수준에서 시험할 수 있습니다. 원문은 지나치게 작은 연마재는 처리 시간을 늘리고, 지나치게 큰 연마재는 표면을 거칠게 만들 수 있다고 설명합니다. 최종 크기와 형상은 시제품 결과로 검증하세요.
6. 정리
이 사례는 원통형 핀의 모서리 라운딩과 열처리 후 흑색층 제거를 다룹니다. 다만 원문에 소재와 후처리, 모서리 요구사항, 장비 종류 및 공정 조건의 불일치가 있습니다. 양산 전에 도면과 소재·코팅 사양을 확인하고, 시험편으로 치수·표면·분리 결과를 검증해야 합니다.