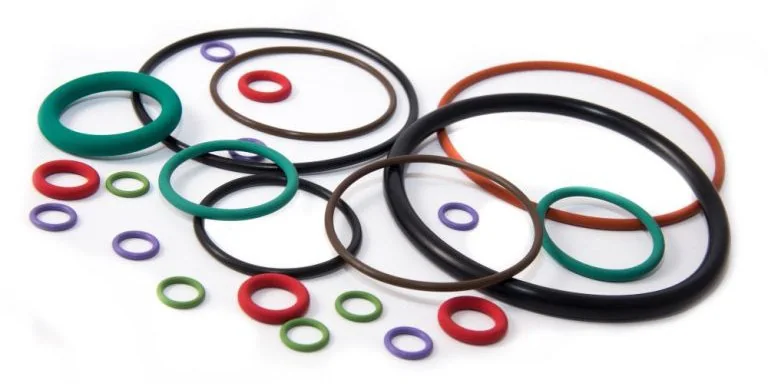
파팅라인은 사출 금형의 두 부분이 만나는 경계가 성형품 표면에 남은 선입니다. 고무 O링에는 안쪽과 바깥쪽 파팅라인이 생길 수 있습니다.
씰이나 정밀 성형품은 형상과 표면 품질이 중요합니다. 금형에서 생긴 얇은 플래시와 파팅라인 돌출부가 허용 기준을 넘는지 도면과 고객 규격으로 확인해야 합니다.
필요한 경우 후가공으로 플래시를 제거할 수 있습니다. 다만 파팅라인 전체가 불량인 것은 아니며, O링 단면과 씰링 용도에 따라 허용 결함 기준이 달라질 수 있습니다.
이 글은 대량 마감 장비로 고무 O링의 파팅라인 돌출부를 처리한 공급사 시편 사례입니다. 수작업 트리밍보다 효율적이고 비용이 낮다는 주장은 이 사례의 정량 비교 데이터가 제공되지 않아 보편 성능으로 볼 수 없습니다.
1. 가공 전 부품 상태
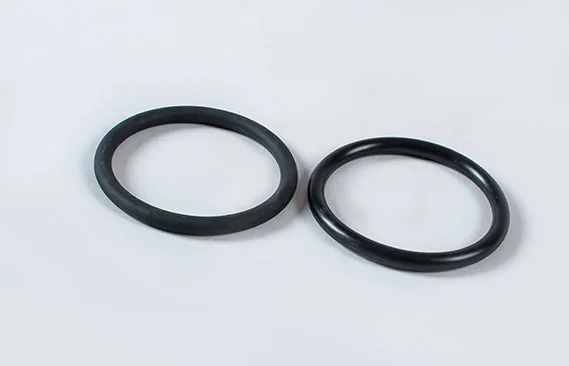 | 소재:고무 (배합·경도 미기재) 외관: 표면은 매끄럽고 안쪽과 바깥쪽 둘레에 파팅라인이 있음 (원문 기재) 크기: 여러 규격 (개별 치수 미기재) 형상: O링 가공 전 공정: 사출 성형 후속 공정: 초음파 세척 (원문 기재; 세척 후 검사 기준 미기재) |
2. 부품 표면 요구사항
- 고객 도면 또는 결함 허용 기준을 초과하는 돌출 플래시·파팅라인 제거
- 요구된 범위에서 둘레 표면 상태를 균일하게 조정
- 후속 공정용 무광 표면을 형성한다는 원문 목표 (실제 필요 여부는 고객 사양으로 확인)
3. 원문에 기록된 가공 조건
| 공정 단계 | (1) 원심 디스크 마감 | (2) 세척 |
| 장비 | 원심 디스크 마감기 (원문 기재) | 초음파 세척기: 부품에 남은 연마재를 제거한다는 원문 설명 (세척액·조건 미기재) |
| 장비 진동 조건 | 50/60 Hz (원문은 “최대 속도”라고 표기했지만 Hz는 주파수이며 회전수나 실제 가공 속도를 뜻하지 않음) | |
| 연마재 | 세라믹 볼형 연마재 (원문 기재; 조성·입도 확인 필요) | |
| 연마재 대 부품 비율 | 3:1 | |
| 원문 표에 비율이 기재되지 않음 | 컴파운드 | |
| LC-13, pH 8 (약연마 컴파운드; 원문 표기, 상세 조성 미기재) | 액량 | |
| 부품과 연마재가 잠기는 수준 (원문 설명; 실제 수위 미기재) | 처리 시간 | 30분 (원문 사례; 생산 승인 조건 아님) |
| 10분 (원문 사례; 세척 조건 미기재) | 비고 | 비고 |
4. 가공 전후 부품 상태
고무 부품은 탄성 때문에 텀블링 공정에서 안정적으로 처리하기 어려울 수 있습니다. 원문 사진은 가공 전 안쪽·바깥쪽 둘레의 파팅라인을 보여 주며, 목표는 파팅라인 돌출부 제거와 무광 표면 형성이라고 설명합니다. 재료와 측정 데이터는 공개되지 않았습니다.
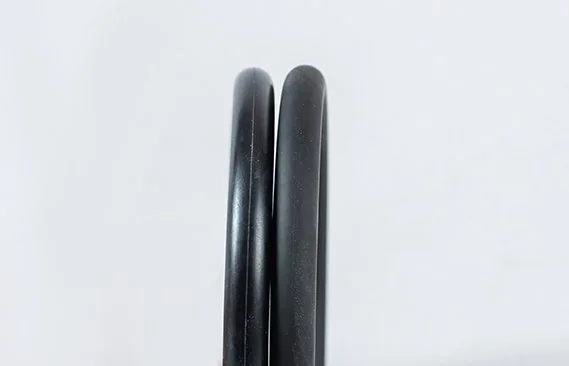
원문은 빠른 절삭 등급의 큰 세라믹 볼을 선택해 고무를 문지르는 방식으로 처리했다고 설명합니다. 실제 재질 손상과 씰링 적합성은 해당 O링의 시편 시험으로 확인해야 합니다.
5. O링 디플래싱 장비 선택 시 고려사항
원문은 40 mm보다 작은 O링에는 원심 디스크 마감기를 추천합니다. 작은 부품의 버 제거에 적합하다는 공급사 설명이지만, 외경 하나만으로 장비 적합성을 판단할 수는 없습니다.
원문은 40 mm보다 큰 O링에는 진동 마감기를 제안하고, 원심 디스크 방식보다 3~4배 더 오래 걸릴 수 있다고 설명합니다. 이는 원문 공급사의 일반 안내이며, 모든 장비와 부품에 적용되는 비교 결과나 표준 기준은 아닙니다.
장비는 O링의 실제 외경뿐 아니라 단면 지름, 엘라스토머 종류·경도, 생산량, 허용 표면 변화 및 씰링 성능 시험을 기준으로 비교하세요. 먼저 소량 시편을 처리해 치수·손상·누설 여부를 확인하는 것이 좋습니다.
6. 결론
이 글은 사출 성형 고무 O링의 가공 전후 상태를 소개하며, 파팅라인 플래시를 제거하는 것을 목표로 합니다. 제거 범위는 고객 도면과 씰 기능 요구사항에 맞춰야 합니다.
원문은 절삭성이 강한 세라믹 연마재를 장착한 원심 디스크 마감기를 짧은 작업에 사용했다고 설명합니다. 작업 시간과 노동력 절감은 정량 비교 데이터가 없는 공급사 주장입니다.