장기간 보관해 오염된 에폭시 수지 코일 프레임을 세척한 공급사 사례입니다. 원문에는 기재와 오염층에 관한 설명이 서로 맞지 않는 부분이 있어 실제 소재를 먼저 확인해야 합니다. 아래 매체와 시간은 특정 부품을 시험한 사례값입니다.
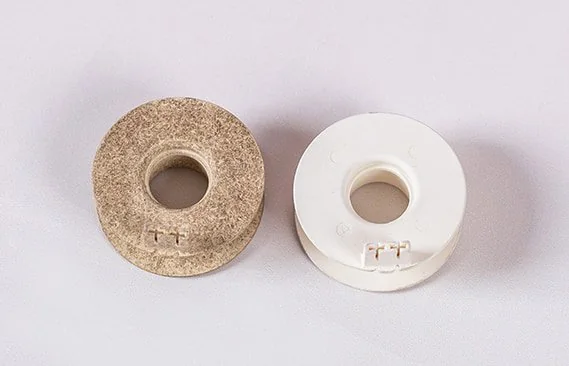 | 소재:에폭시 플라스틱 소재 (원문 표기) 1. 마감 전 부품 상태 외관: 처리 전 부품 표면 전체에 오염이 덮여 있음. 형상: 기본적인 코일 프레임 형상이지만 작은 슬롯이 있어 마모 잔류물이나 작은 입자가 끼일 수 있음. 크기: 지름 46 mm × 높이 17 mm (원문 기재) 마감 전 공정: 없음 (원문 표기) 마감 후 공정: 조립 |
소재와 매체를 먼저 확인하세요
원문은 부품을 에폭시 수지 플라스틱으로 설명하지만, 같은 글에서 다이캐스팅으로 생긴 검은 층을 제거한다고 적습니다. 수지 부품인지, 금속 다이캐스팅 부품에 수지 코팅이 된 것인지 명확하지 않으므로 실제 기재와 표면층을 확인해야 합니다.
- 실제 소재와 상태
수지 제품명, 경화 상태, 코팅 여부, 오염층의 성분을 공급 도면이나 소재 자료로 확인하세요. 소재가 확인되기 전에는 “에폭시”라는 이름만으로 경도나 내마모성을 추정하지 마세요.
- 매체의 절삭성
원문은 초미세 도자기 매체를 비연마성이라고 부르면서, 선택한 삼각형 매체에는 절삭력이 있다고도 적습니다. 매체 형상과 사양에 따라 작용이 다를 수 있으므로, 실제 부품의 외관·치수·모서리·기능을 시험 전후로 비교하세요.
- 좁은 슬롯과 구멍
호두 껍질이나 다른 매체 입자가 슬롯에 끼거나 내부에 남을 수 있습니다. 형상별 회수·세척 절차를 만들고, 조립 전에 잔류물이 없는지 검사하세요. 원문 표의 매체 대 부품 비율 3:1은 기준이 중량인지 부피인지 설명되지 않았으므로 공급사에 확인해야 합니다.
WEST SYSTEM의 에폭시 표면 지침은 경화 상태와 후속 코팅 종류에 따라 표면 준비 방법이 달라질 수 있으므로 제품 지침을 따르도록 안내합니다. 이 자료는 본 사례 부품의 소재나 공정을 인증하는 자료가 아닙니다. https://www.westsystem.com/instruction/epoxy-basics/surface-preparation/
2. 부품 표면 요구사항
- 부품을 손상시키지 않고 표면을 매끄럽게 할 것
- 매체가 슬롯과 구멍에 끼지 않을 것 (원문에는 “holts”로 표기)
- 다이캐스팅 공정에서 생겼다고 원문이 설명하는 검은 층을 제거할 것
- 표면이 거울처럼 빛나고 조립 가능한 상태일 것
3. 공급사가 제시한 공정
| 단계 | (1) 연마 및 세척 | (2) 건조 |
| 장비 | 원심 디스크 마감기 | 자연 건조 |
| 진동 주파수 | 50/60 Hz (원문 표기: 최대 속도) | |
| 매체 종류 | 초미세 사선 절단 삼각형 도자기 매체 | |
| 매체와 부품 비율 | 3:1 | |
| 컴파운드 종류 | LC-13, pH 8 (원문 표기: 약한 연삭용) | |
| 수위 | 처리물 윗면을 덮는 수준 (원문 조건) | |
| 처리 시간 | 30분 | |
| 작업 후 참고 | 장비에서 부품을 수동으로 꺼내 헹굼 |
4. 연마 전후 부품 상태
장기간 보관 후 오염된 에폭시 수지 부품을 대량 표면 처리로 세척하려 했다고 원문은 설명합니다. 결과 이미지는 공급사 사례이며, 코팅이나 치수 상태를 독립적으로 검증한 자료는 아닙니다.
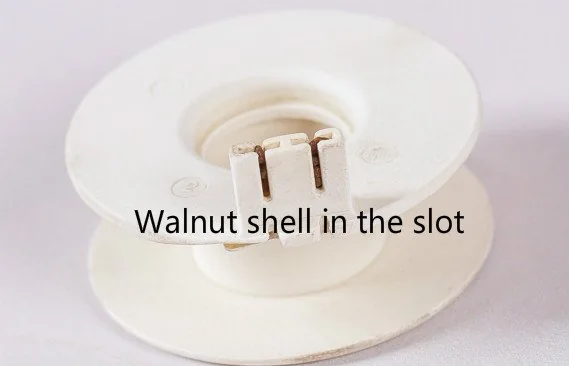
원문 공급사는 호두 껍질 매체로 표면을 세척할 수 있었지만, 입자가 슬롯에 끼어 회수하기 어려웠다고 설명합니다. 이어 플라스틱 텀블링 매체는 폴리에스터 기반이며 에폭시보다 단단해 표면 마모를 일으킬 수 있다고 주장합니다. 폴리에스터와 에폭시라는 재료명만으로 상대 경도나 마모 위험을 일반화할 수는 없습니다. 실제 수지의 종류와 경화 상태, 매체 사양, 하중과 처리 조건을 확인해 샘플로 평가하세요.
첫 시험에서는 지르코니아 볼 2 mm를 사용했습니다. 원문에 따르면 볼은 여러 표면에 들어갔으나 원심 디스크 마감기에서 1시간 처리해도 부품 안쪽 표면을 충분히 연마하지 못했습니다. 이는 해당 형상과 시험 조건에 대한 공급사 기록입니다.
두 번째 시험에서는 2.5 × 8 mm 초미세 도자기 실린더 매체를 사용했습니다. 원문은 볼 매체보다 결과가 나았지만 부품 안쪽 표면을 처리하는 속도는 여전히 느렸다고 설명합니다.
세 번째 시험에서는 6 × 6 mm 사선 절단 삼각형 초미세 도자기 매체를 사용했습니다. 원문에 따르면 매체가 안쪽 깊은 표면에 닿았고 어느 정도 절삭 작용을 보여, 30분 후 부품 본체가 희고 깨끗해졌습니다. 원문은 앞에서 도자기 매체를 “비연마성”이라고 부르지만 여기서는 절삭력이 있다고 설명하므로, 실제 매체의 절삭성과 표면 영향은 제품 사양과 시험으로 확인해야 합니다.
정리
이 글은 에폭시 수지로 설명된 코일 프레임 부품을 여러 매체로 세척·연마한 공급사 사례입니다. 원문은 여러 차례 시험 후 초미세 삼각형 도자기 매체를 선택했다고 보고합니다. 이 결과를 다른 에폭시 부품에 그대로 적용할 수는 없습니다. 소재, 경화 상태, 슬롯 형상, 오염층과 표면 요구사항을 확인하고 공정 전후 부품을 측정하세요.
먼저 마감 전 부품 상태를 소개합니다.
다음으로 고객이 요구한 표면 상태를 보여 줍니다.
이어 공급사가 플라스틱 부품에 적용했다고 기록한 공정을 설명합니다.
마지막으로 처리 전후 상태와 시험한 매체를 비교합니다.